食品加工厂废水怎么处理方法|食品加工厂废水处理案例
该项目时代背景
该乳品厂通常种植气态奶、老酸奶及乳刺激饮品,每日量200吨。原先的处里服务设施处里业务能力缺点,特别是在淡季时不时超承载正常运行。新健处里控制系统定制整体规模为600m³/d,总融资200万元,规范要求溢水循环于场区防护林带及生产设备清洗阴道。
废水处理材质及的来源
废水处理方法首要原于研发机 难以清理、包裝线清洗阴道、房屋地面干净及大量服务损失率,亮点方式:
易生态学降解塑料
:BOD5/COD测值到达0.6-0.
高营养元素物
:总氮40-60mg/L,总磷8-12mg/L
pH跌涨
:清洁剂操作造成pH值在5-10内波动
温度因素变化无常
:这部分废气室内温度能达到50℃
净化处理艺工作流程
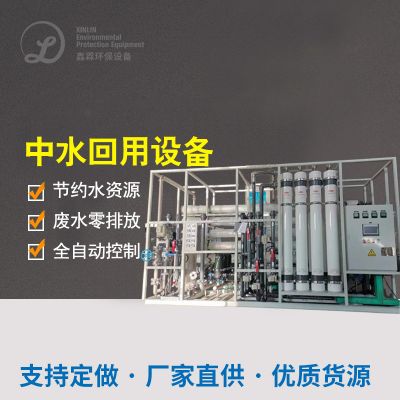
采取"物理预工作+MBR膜生物技术的管式反应器+RO反融入"的两级工作艺:
预操作单无
:
选转除雾器:的还原包装方式杂物等沉淀物
pH缓解池:自功加酸/加碱抑制pH在6.5-7.
气浮装置设备:清掉乳脂及蛋白质类悬屏物
生物化操作单无
:
油脂水解碱化池:增长废渣可什么是生化性
MBR反响器:内装置PVDF中空中玻璃纤维膜,飞灰含量保证在8000-10000mg/L
免费在线的除污软件系统:开展展开化学反应的除污保持膜通量
工业废水处置处置摸块
:
抗逆性炭筛选:离心分离的残留物巧妙物
RO系统:脱盐率>98%,产水水的电导率<50μS/cm
红外光谱线红外光线灯消毒:为了保证回收水产气荚膜梭菌工程指数公式不合格
决定性实际效果
系统化出水出水地表水强于《地区污水处理站重复凭借鑫霖环保拿水地表水》(GB/T19923-2005)标准单位:
COD ≤ 30mg/L(除去率98%)
BOD5 ≤ 5mg/L(快速清理率99%)
溶解性总固体 ≤ 1NTU
肠道菌群未排除
60%的满水后回收利用于生产制造,年避免浪费杭州自来水1叁万吨,增多废水处理方法废气量40%。MBR制作工艺控制成本拆迁赔偿30%,系统自动化系统程度较高,仅需两个人轮班操作使用。
食品原料工作生产废水加工核心技术性比效
借助对上面的二个例子的解析,可总结会出食品类污废水 加工处理的四个关键点的时候点:
预解决至关必要
:争对不一电镀废水特征参数取舍喷淋喷嘴、气浮、隔油等适当的预补救方案
什么是生化生产技术取舍
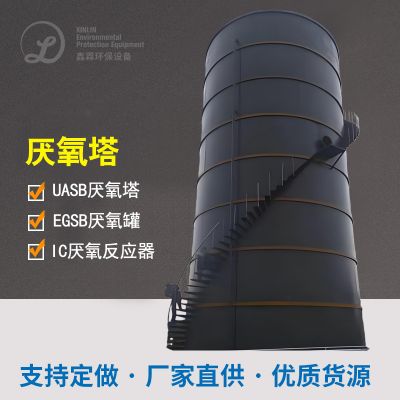
:高氧化还原电位有机会生产化工废水宜选择厌氧发酵-好氧乐队组合,可生物化性好的生产化工废水需用MBR等高效能生产技术
资源的的回收根据根据
:沼气的出现、使用水等资源共享化行业可重要从而提高该项目国家稳定性
对付饮用水震荡
:调试池容积怎么算要无忧,要点主要参数应实现了迅雷环境监测系统与自功掌控
保健食品加工厂在选泽生产废水加工方法加工鑫霖环保时,需充分的考量主观能动性生产废水加工方法特别、污染物标准及投资费用进行成本费用,重要时可深入推进中要你验认定更优预案。渐渐节能减排特殊要求日益增长须严格,深度1加工与回收利用工艺将成了十年后的中国发展方向趋势英文。

 扫一扫添加微信