
189-2923-7076
189-2923-7076
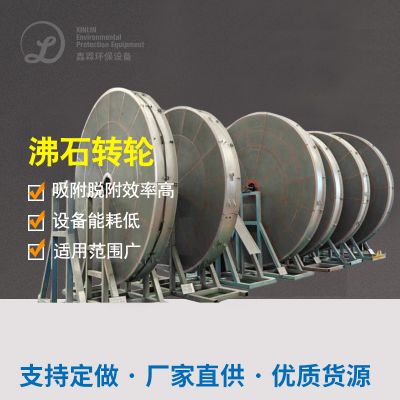
沸石转轮浓缩:大风量废气首先进入沸石转轮吸附区,沸石转轮对废气中的有机物进行吸附,将大风量低浓度废气浓缩为小风量高浓度废气。浓缩倍数可达 10 - 15 倍,大大减少了后续处理设备的风量和规模。
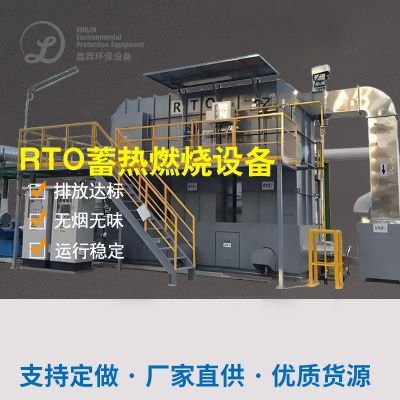
RTO 蓄热燃烧:浓缩后的高浓度废气进入 RTO 装置。RTO 装置采用蓄热式设计,通过陶瓷蓄热体回收燃烧产生的热量,用于预热进入的废气。废气在高温(通常为 800 - 900℃)下发生氧化反应,将有机物彻底分解为二氧化碳和水。热回收效率达 95%以上,有效降低了能耗。
整理效果好 平台运转后,非甲烷气体总烃污染物溶液浓度安全稳定在 20mg/m³ 一下,每人每年变少 VOCs 污染物约 120 吨。即便是校园营销推广活动初期加盟较高,但运转万元产值能耗比直观烧燃大大减少 60%,几年内即完成相转移催化剂回收并价值观回收增减成本投入。 实践经验归纳总结 我们对风大量、中低氧酸度废水治疗,利用“沸石转轮精炼 + RTO 蓄热熔化”组合成生产工艺流程都具有可行的技术机械经济条件优越性。沸石转轮精炼能可行增强废水氧酸度,增多之后的治疗机械的投入资金规模和水耗;RTO 蓄热熔化则完成了有机肥料物的有效率细化和温度收回。制造业企业在治疗这种废水时,应综上满足期间投入资金和长期的运动利润,采用适于的治疗生产工艺流程。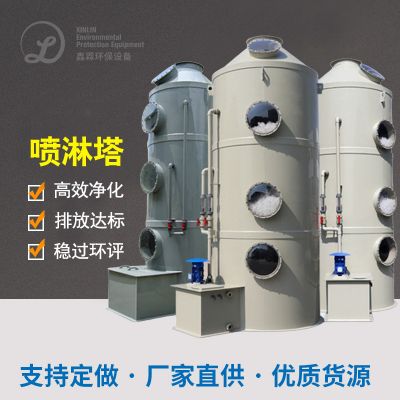
 扫一扫添加微信