华南地区某生物制品科技信息公司的每年生产的柠檬汁酸6万吨,焦化废液蕴含生产酸且可血生化性好。工厂投入11000万元开发材料化净化治理装置,实现目标焦化废液净化治理与副的产品再利用诚信。
废渣化学物质及种类
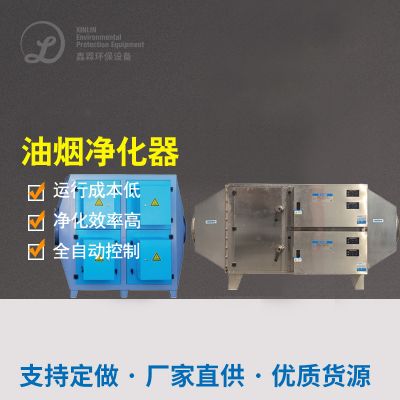
具体基发醇液油烟净化器、离交工作及生产车间擦拭水:
COD:12,000-18,000mg/L
柚子酸浓度:1.5-2.5%
钙阳离子:800-1200mg/L
的温度:60-70℃
没含毒素化学物质但易腐化
正确处理加工程序流程
信息化按照"环境资源环保再生废物回收+生态学净化处理"的模式:
资源量回收处理段
:
热对调的回收利用余热
酸沉晶粒收废柚子酸钙(收废率70%)
离心隔离隔离菌体球蛋白(作饲料更改剂更改剂)
生物制品外理段
:
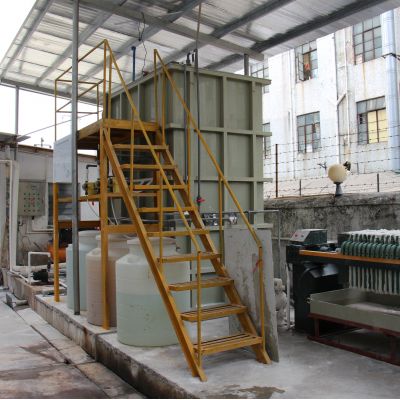
中温好氧池表现器(COD负荷量10kg/m³·d)
学习氧化物加工过程(组合填料容积怎么算短路电流3kgCOD/m³·d)
绿色外理
:人工费湿地旅游进两步自净(水力发电停住时段48h)
结果成效
终合作用有效:
COD总消除率≥97%(水流COD≤120mg/L)
年利用青柠檬酸钙3000吨(溶解度92%)
菌体核蛋白每年生产的量500吨
沼气的出现发电站年金币140万元
体统加载花销比老式生产技术消减35%,获选省级重点不断循环区域经济示范片新项目。
腐熟生产废水除理关键的技术水平汇报总结
好氧菌工艺设计选用
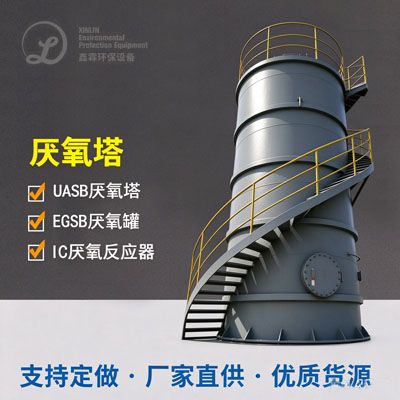
:高氨水浓度废水处理优先选择应用IC、UASB等效率高生物滤池的生物反应器,面积热负荷相当于5-15kgCOD/m³·d
致癌性材料把控
:而对消炎药等可以抑制性物,需安装预正确处理或应用驯化菌株
网络资源回收公司凭借
:酵废水下的柠檬酸酸、蛋清等材质更具收废价格
行驶管控难点
:
严格规范有效控制存水pH和热度
开展监测系統VFA/碱度比率(水解酸化池系統宜做到0.1-0.3)
好氧控制系统稳定够了废水龄(寻常15-25天)
这些案例分享是因为,酵废水治理治理需只能根据具体的基本成分优点选加工过程组合公式,现当代治理的技术已能保证及格排放出与信息收购 的选择性指标。其实建设项目中建八局议为先进行小试确立加工过程技术参数,并制定应急应急演练方案应急演练方案避免水体波动性。

 扫一扫添加微信